Giriş: Basınçlı Döküm Neden Otomotiv Üretimine Hakim Oluyor?
Modern bir yanmalı veya elektrikli aracın kaputunu açtığınızda, döküm alüminyumun sessiz ama önemli bir iş yaptığını göreceksiniz. Motor blokları, şanzıman muhafazaları, yağ karterleri, braketler ve aktarma organları muhafazalarının tümü, erimiş metalin yüksek basınç altında çelik bir kalıba zorlanmasıyla oluşturulur. İşlem hızlıdır, tekrarlanabilirdir ve tek seferde karmaşık geometriler üretme kapasitesine sahiptir; bu da otomotiv mühendisliğinin neden diğer metal şekillendirme yöntemlerine göre buna daha fazla güvendiğini açıklamaktadır.
Daha hafif araçlara yönelik çaba, daha sıkı paketleme ve yüksek hacimli maliyet verimliliği, basınçlı dökümü otomotiv üretiminin merkezine itti. Tek bir döküm, damgalı parçalardan oluşan kaynaklı bir montajın yerini alabilir, ağırlığı azaltabilir ve tedarik zincirlerini kısaltabilir. Aynı zamanda süreç sadece tek bir makine operasyonundan ibaret değildir. Bu hassas işleme, kontrollü eritme, dikkatli çıkarma ve döküm sonrası işlemeye bağlıdır.
Fddiecasting.com gibi bir şirket, basınçlı dökümün neden nadiren bağımsız bir adım olduğunu gösteriyor. Kalıp tasarımını, alüminyum dökümü ve hassas işlemeyi tek bir çatı altında birleştirerek tolerans kontrolünü ve iletişimi ilk tasarım incelemesinden son incelemeye kadar sıkı tutar. Sonraki bölümlerde, kendi otomotiv parçalarınız için daha iyi kararlar alabilmeniz amacıyla süreç, malzemeler, kalite kontrolleri ve tedarikçi değerlendirme kriterlerini ele alacağız.
Basınçlı Döküm Süreci Adım Adım Açıklanıyor
Her otomotiv basınçlı dökümü, bitmiş parça konseptiyle başlar ve işlenmeye hazır bir bileşenle biter. Genel akış dört aşamada gruplandırılabilir: kalıplama, enjeksiyon, katılaştırma ve düzeltme.
Kalıp Tasarımı ve Kalıplama
Kalıp veya kalıp, döküm kalitesinde en büyük faktördür. Boyut doğruluğunu, yüzey kaplamasını ve metalin ince duvarları ne kadar tutarlı bir şekilde doldurduğunu belirler. Kalıp çeliği termal döngüye dayanmalı ve yolluk ve taşma sistemi, hava ve oksitlerin kaçabileceği şekilde tasarlanmalıdır.
Şirket içi takımlama uzmanlığına sahip tedarikçiler: hassas düzeltme kalıp tasarımları , bu kritik adımı daha iyi kontrol edebilir. fddiecasting.com 2006 yılında kalıp üreticisi olarak başladığından bu yana şirket, kalıplamayı dış kaynaklı bir görev yerine temel bir yetkinlik olarak ele alıyor. Bu geçmiş, kusur oranlarını ve teslim sürelerini doğrudan etkiler.
Eritme ve Enjeksiyon
Otomotiv alüminyum parçaları neredeyse her zaman soğuk odalı basınçlı döküm makinelerinde üretilir. Bu işlemde metal ayrı bir fırında eritilir ve daha sonra bir hidrolik pistonun metali yüksek hızda kalıba ittiği bir atış odasına alınır. Enjeksiyon mekanizmasını erimiş metalin içinde tutan sıcak hazneli makineler, daha düşük erime noktalarına sahip çinko ve magnezyum alaşımlarına daha uygundur.
Makine sıkma kuvveti üretilebilecek maksimum parça boyutunu belirler. fddiecasting.com, 400 ila 2.000 ton kenetleme kuvvetine sahip altı adet soğuk oda makinesi çalıştırıyor ve küçük ayna braketlerinden büyük motor muhafazalarına kadar çeşitli parçaları kaplamasına olanak tanıyor.
Soğutma, Çıkarma ve Kırpma
Enjeksiyondan sonra metal su soğutmalı kalıpta hızla soğur. Katılaşma süresi mikro yapıyı ve büzülme gözenekliliği riskini kontrol eder. Parça katılaştığında ejektör pimleri onu dışarı iter ve döngü tekrarlanır. Parça daha sonra kızağın, taşmaların ve flaşın kaldırıldığı kesme işlemine geçer.
Otomotiv bileşenleri genellikle çapak alma, işleme ve yüzey işlemleri gibi ikincil işlemler gerektirir. Dökümün daha sonraki süreçlerle entegrasyonu, fddiecasting.com'un aynı tesiste 80 yüksek hızlı hassas işleme merkezi bulundurmasının nedenidir.
Otomotiv Basınçlı Döküm Parçaları için Doğru Alaşımı Seçmek
Malzeme seçimi mekanik mukavemeti, korozyon direncini, termal iletkenliği ve maliyeti belirler. Her parça için tek bir en iyi alaşım yoktur ancak seçenekler fonksiyona göre daraltılabilir.
Alüminyum Alaşımları
Alüminyum, otomotiv basınçlı dökümlerinde baskın malzemedir. İyi bir güç-ağırlık oranı, mükemmel ısı iletkenliği ve doğal korozyon direnci sunar. Alüminyum alaşımları, özellikle A380, motor blokları, şanzıman muhafazaları, yağ karterleri, motor muhafazaları ve elektronik kontrol muhafazaları için kullanılır. Alaşım ince kesitlerde iyi akar ve karmaşık kalıp geometrilerini doldurabilir.
Çinko Alaşımları
Çinko alaşımları yüksek süneklik, darbe dayanımı ve kolayca kaplanma veya bitirilme yeteneği sağlar. Genellikle ayna braketleri, kapı mandalları ve iç donanım gibi küçük hassas parçalar için kullanılırlar. Dezavantajı yoğunluktur: Çinko ağırdır ve büyük yapısal bileşenler için nadiren seçilir.
Magnezyum Alaşımları
Magnezyum, en hafif yapısal metaldir ve üçü arasında en iyi güç-ağırlık oranını sunar. Direksiyon simidi göbekleri, koltuk çerçeveleri ve gösterge paneli yapıları gibi her gramın önemli olduğu parçalarda görülür. Magnezyum daha yüksek malzeme maliyeti ve korozyon endişeleriyle karşı karşıyadır, bu nedenle yalnızca ağırlık tasarrufunun primi açıkça haklı çıkarması durumunda seçilir.
| Alaşım | Ana Özellikler | Tipik Bileşenler |
|---|---|---|
| Alüminyum (A380) | İyi mukavemet-ağırlık, yüksek ısı iletkenliği, korozyon direnci | Motor blokları, şanzıman muhafazaları, motor muhafazaları, EC muhafazaları |
| Çinko (Zamak) | Yüksek süneklik, mükemmel yüzey kalitesi, kolay kaplama | Küçük braketler, ayna montajları, mandallar, iç donanım |
| Magnezyum (AZ91D) | En hafif yapısal metal, çok yüksek özgül mukavemet | Direksiyon çerçeveleri, koltuk çerçeveleri, hafif braketler |
Doğru alaşımın teslim edildiğinden emin olmak amacıyla fddiecasting.com, gelen her eriyiğin kimyasal bileşimini doğrulamak için Oxford Hitachi spektrometresini kullanıyor. Bu, parçalar dökülmeden önce maliyetli karışıklıkları önler.
Basınçlı Dökümle Üretilen Yaygın Otomotiv Parçaları
Kalıp dökümler, motor bölmesinden süspansiyona ve elektrikli tahrik ünitesine kadar aracın geneline yayılmıştır. Aralığı anlamak, bir tedarikçi listesi planlarken yardımcı olur.
Motor ve Güç Aktarma Organı Bileşenleri
Geleneksel güç aktarma organları büyük ölçüde alüminyum dökümlere dayanır. Motor blokları en görünür örnektir ancak yağ karterleri, su pompaları, yağ filtresi tabanları, fan kavramaları ve motor takozları da dökümden yapılmıştır. Bu parçalar titreşime dayanıklı olmalı, ısıyı yönetebilmeli ve yağlayıcıları kapatabilmelidir. Genellikle şu şekilde sağlanırlar: alüminyum döküm otomobil parçaları Yapısal sağlamlığı ısı yayılımıyla birleştiren.
Şanzıman ve Şasi Parçaları
Şanzıman mahfazaları dişlileri, milleri ve hidrolik devreleri tutan büyük dökümlerdir. Muhafaza aynı zamanda motor ile aktarma organlarının geri kalanı arasındaki yapısal konektör olarak da işlev görür. Şasi bölgesinde dikiz aynası braketleri, amortisör braketleri ve gaz kelebeği gövdeleri basınçlı döküm kullanılarak yüksek adetlerde üretilmektedir.
Yeni Enerji Araç Bileşenleri
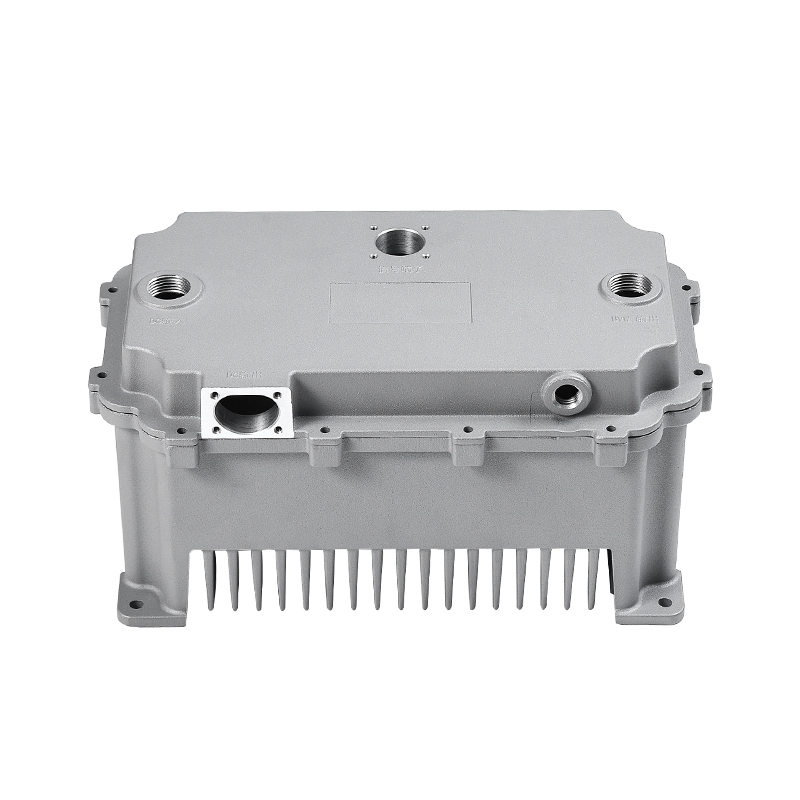
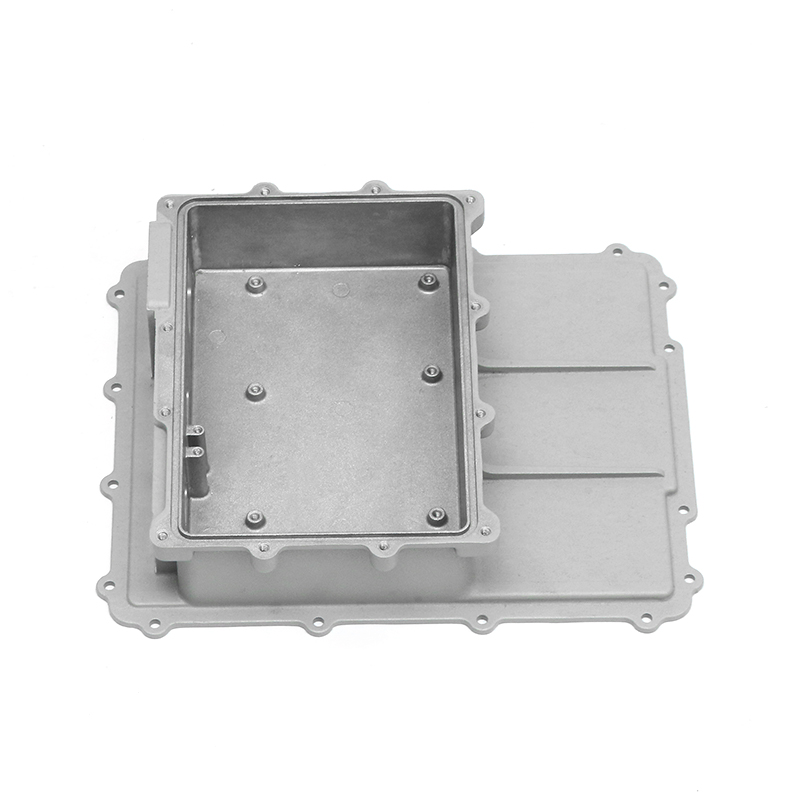
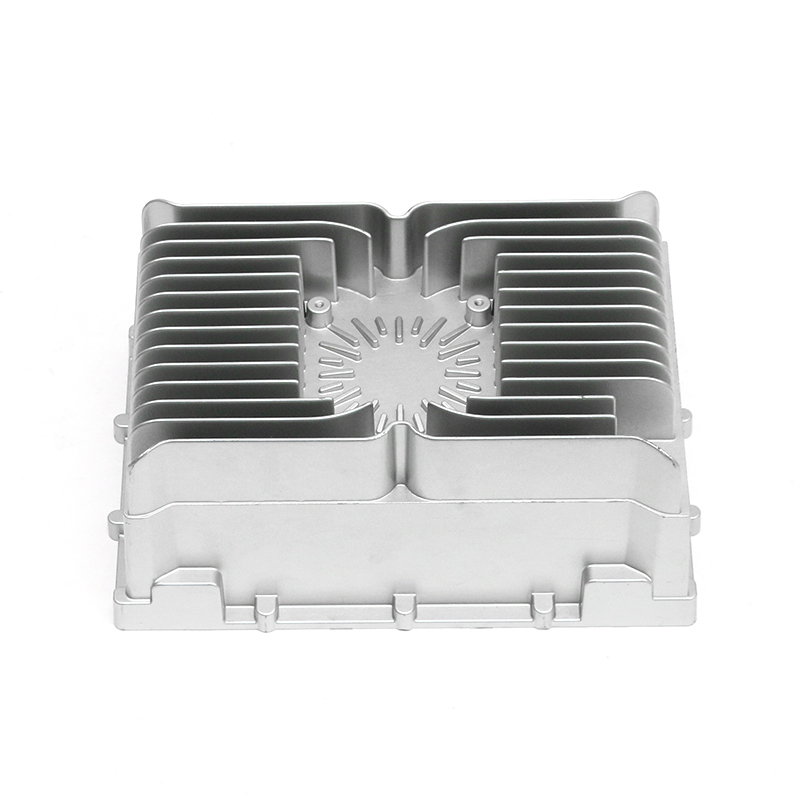
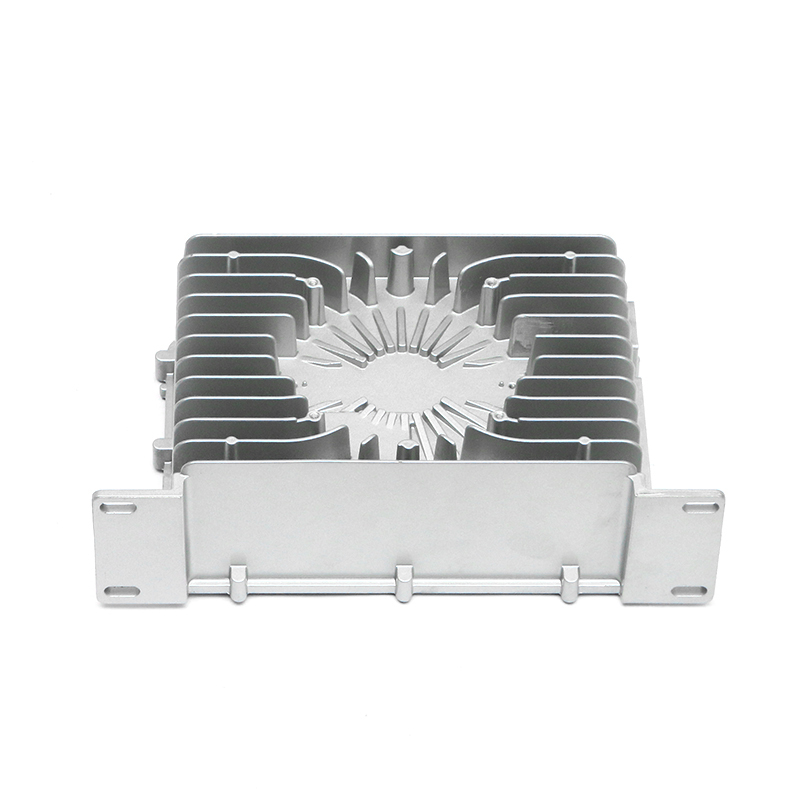
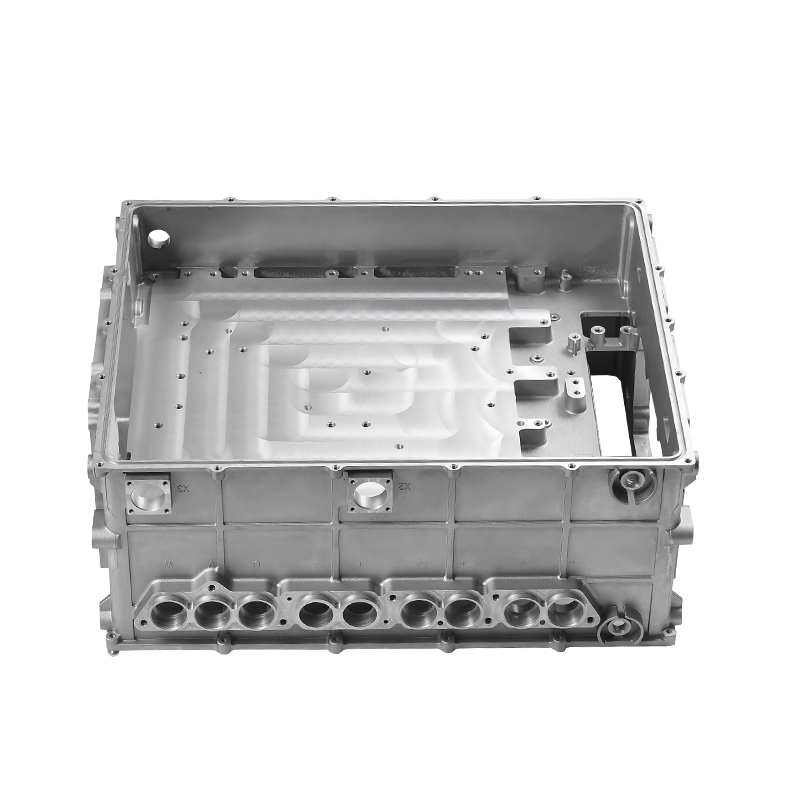
Elektrikli araçlar farklı talepler yaratıyor. Motor muhafazaları, bakır sargıları kirletici maddelerden korurken ısıyı da uzaklaştırmalıdır. Elektronik kontrol üniteleri, ince duvarları düz sızdırmazlık yüzeyleriyle birleştiren döküm muhafazalara ihtiyaç duyar.
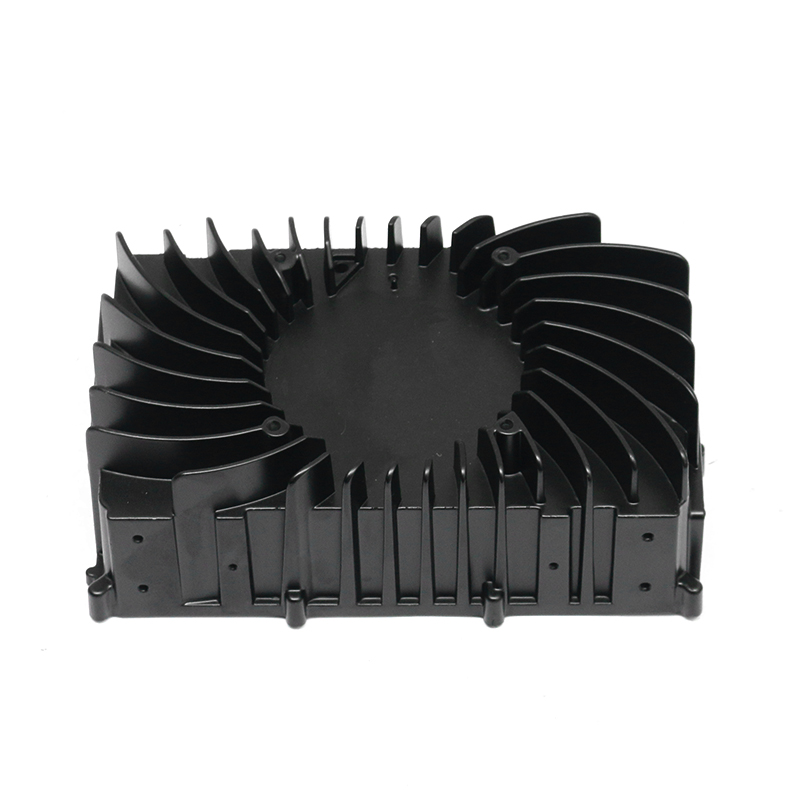
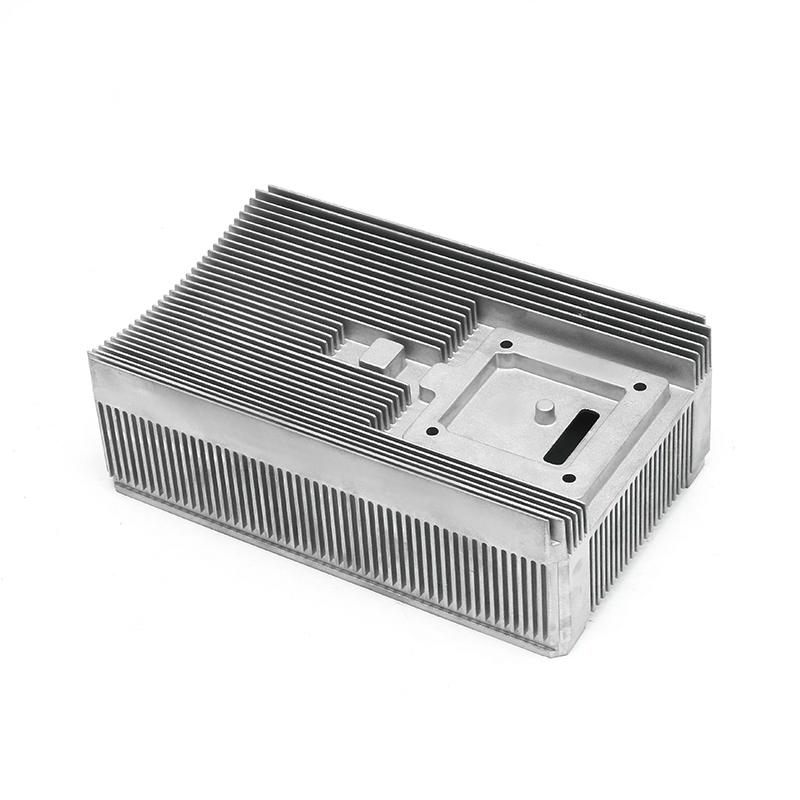
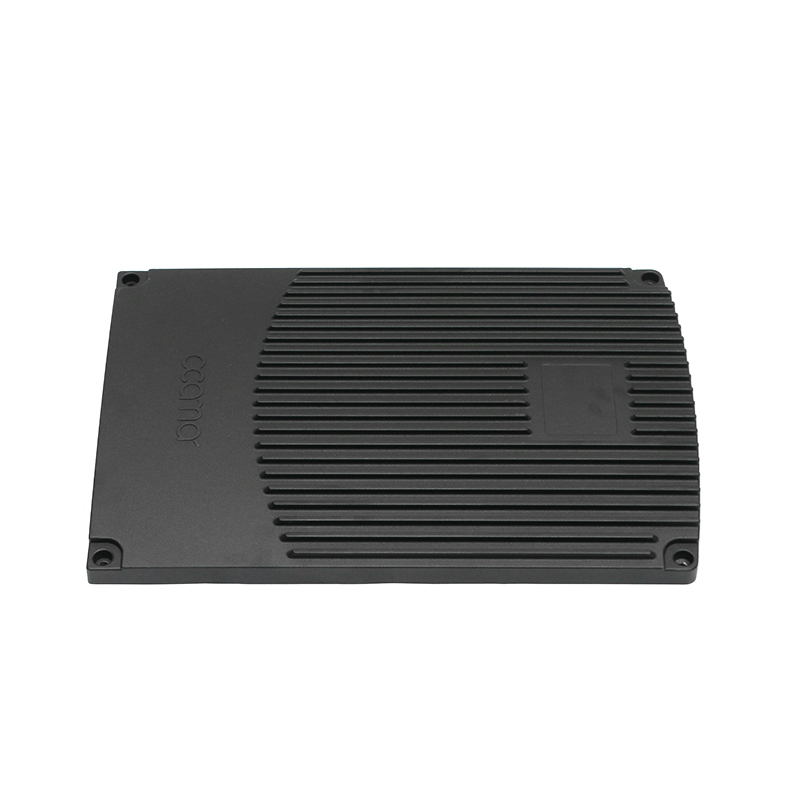
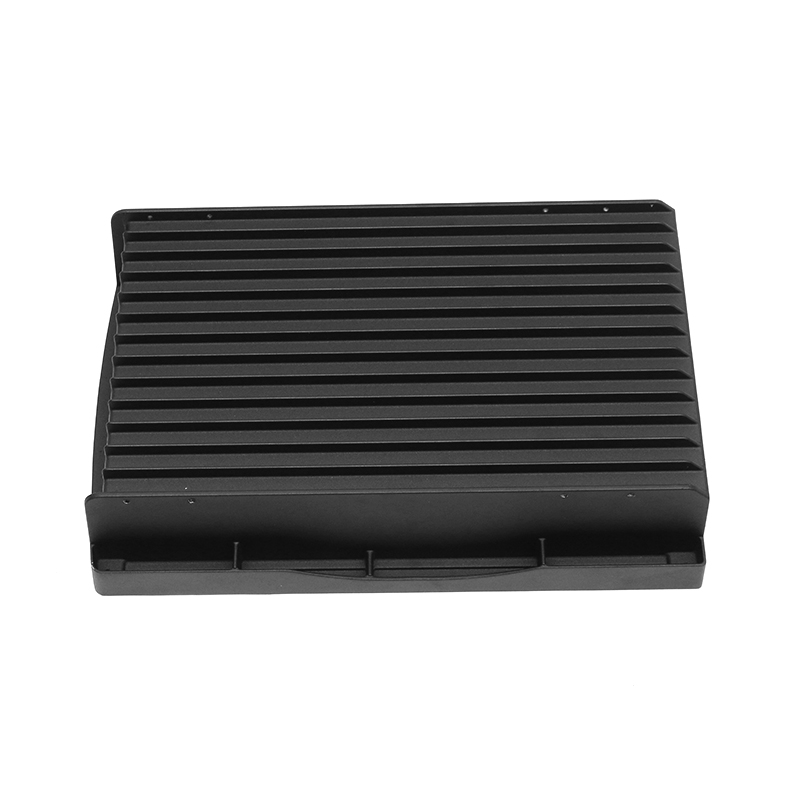
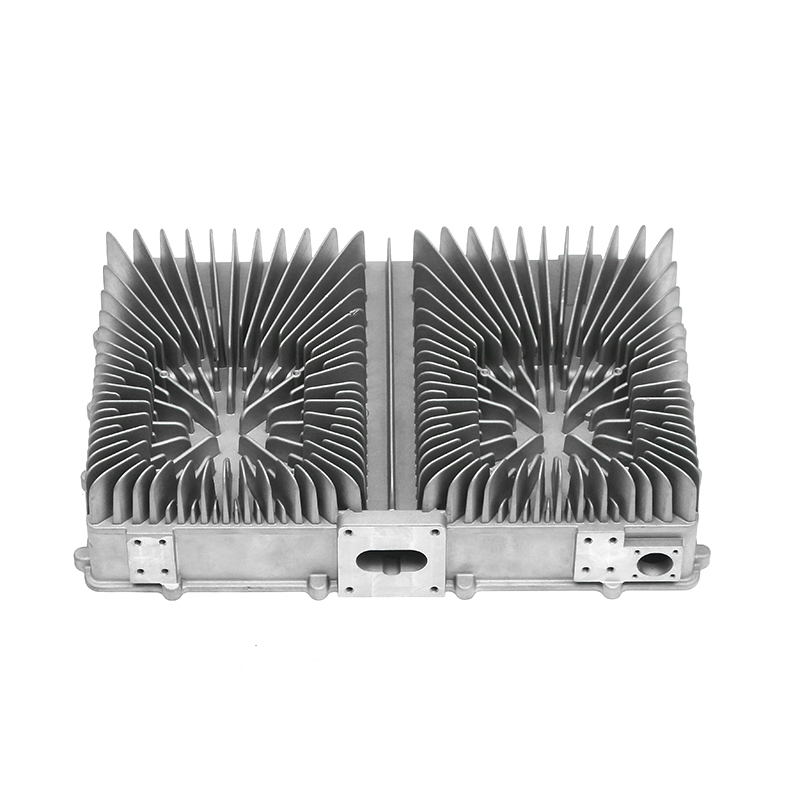
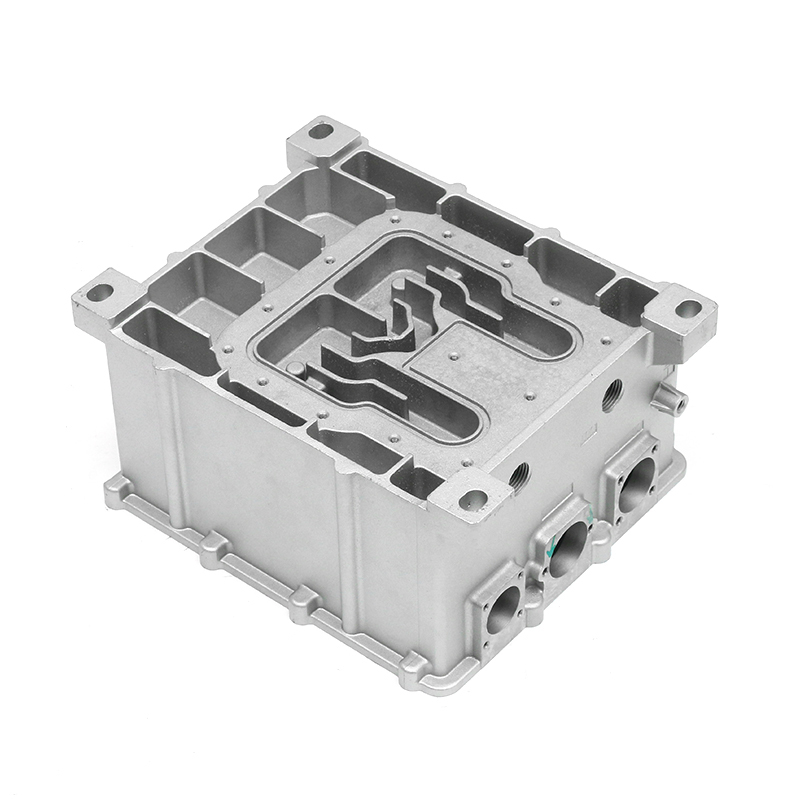
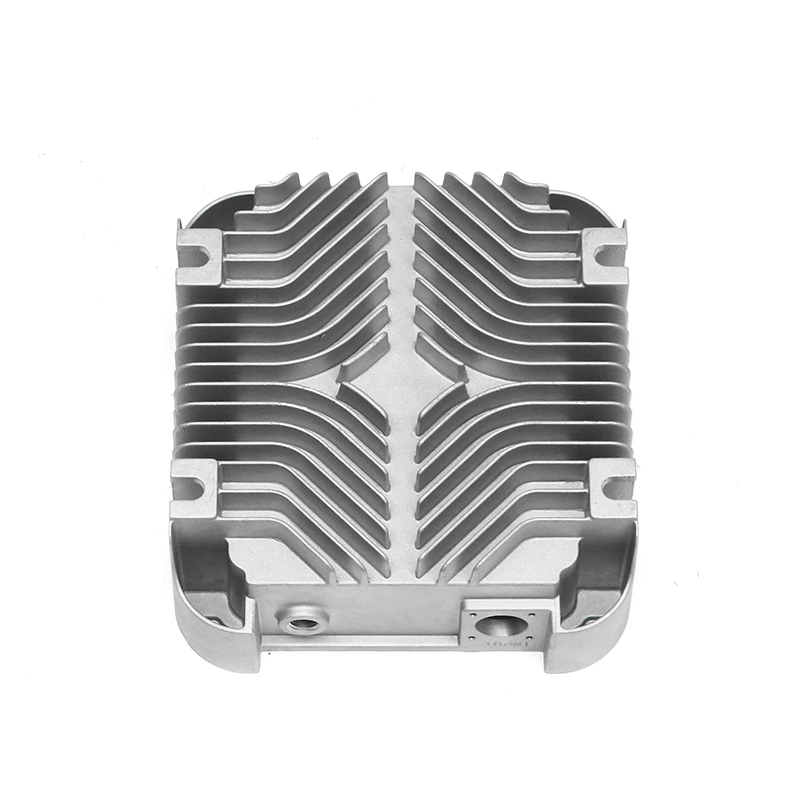
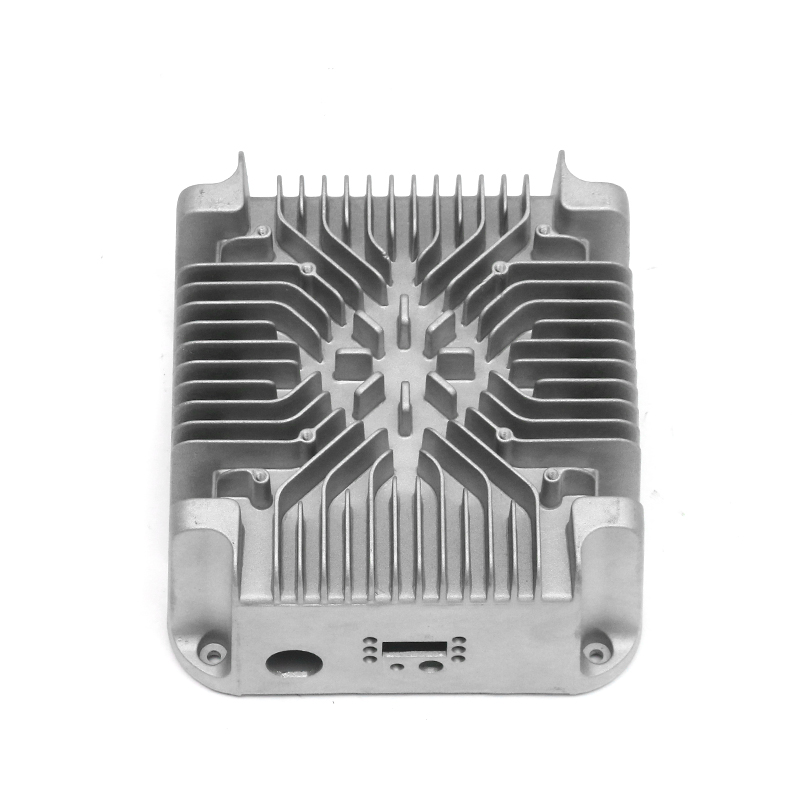
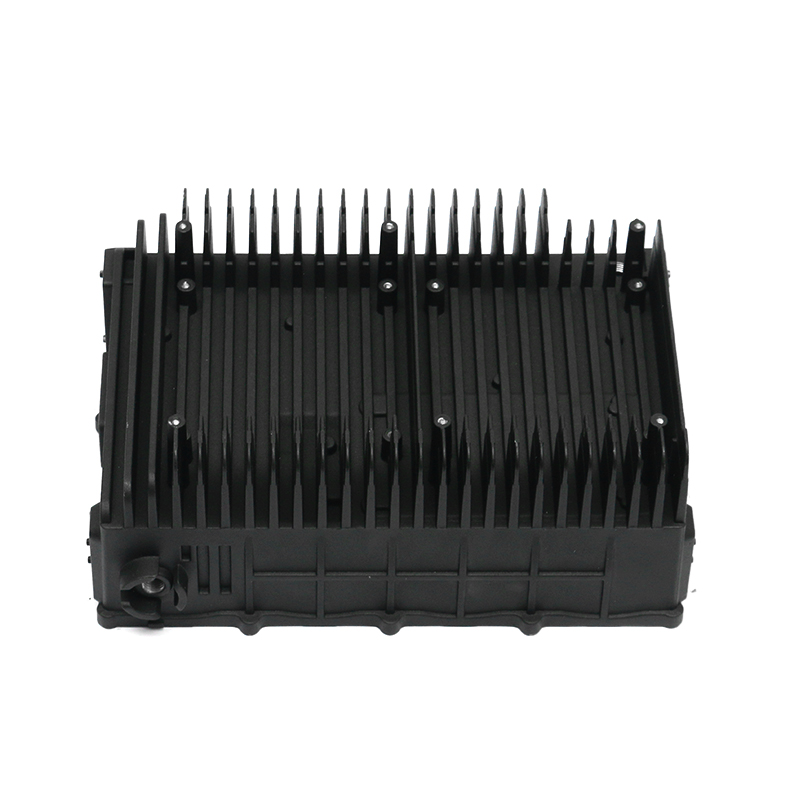
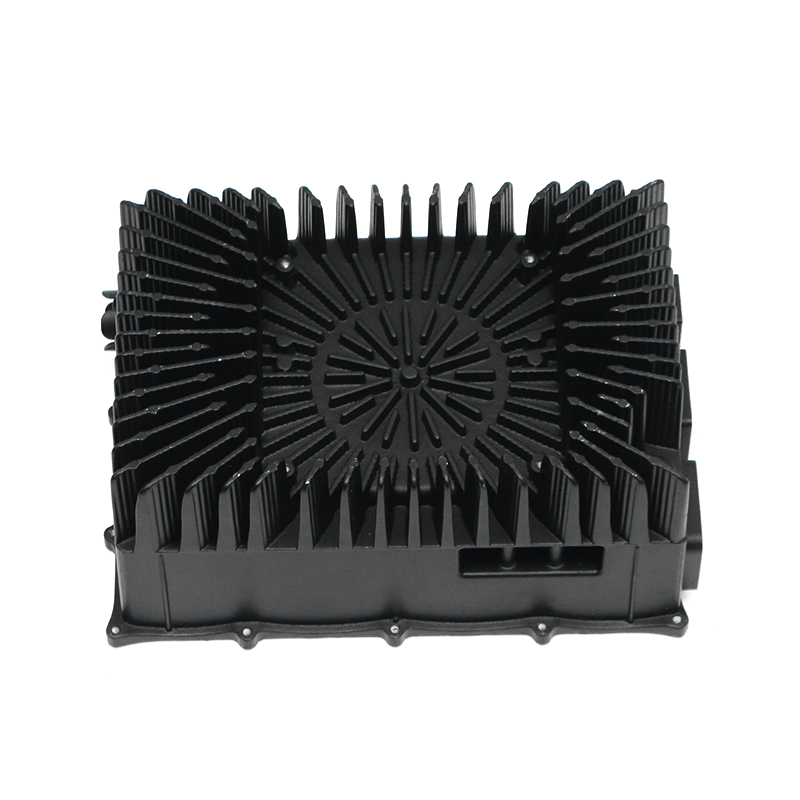
Su soğutmalı elektronik kontrol muhafazaları buna iyi bir örnektir. Bu parçalar hassas güç elektroniklerini barındırırken termal döngü ve titreşim altında sızdırmaz kalmalıdır. Bu nedenle birçok geleneksel dökümden daha sıkı boyut ve basınç testleri talep ediyorlar.
Otomotiv Basınçlı Dökümde Kalite Güvencesi
Otomotiv alıcıları basınçlı dökümü yalnızca şekline göre değerlendirmezler. İç sağlamlık, malzeme bileşimi, boyut doğruluğu ve sızdırmazlık özelliklerinin tamamının doğrulanması gerekir. Bir tedarikçinin güvenilirliği, denetim zincirinin derinliğine bağlıdır.
Boyutsal Muayene
Koordinat ölçüm makineleri (CMM'ler), otomotiv parçalarındaki kritik boyutların doğrulanması için standarttır. fddiecasting.com verileri, delik konumlarını ve duvar kalınlığını yüksek hassasiyetle kontrol etmek için Zeiss CMM'lerini kullanıyor. Bu ölçümler, üretim parçası onayını desteklemek için belgelenir.
İç Arıza Tespiti
Dökümün içinde görünür yüzeyi etkilemeden gözeneklilik ve büzülme boşlukları oluşabilir. Endüstriyel CT taraması ve X-ışını incelemesi, bu iç kusurları pahalı işleme uygulanmadan önce ortaya çıkarır. CT ayrıca çekirdeklerin ve dahili soğutma kanallarının doğru yerleştirildiğini doğrulamaya da yardımcı olur.
Malzeme Doğrulaması
Bir spektrometre, alaşımın yalnızca yaklaşık bir bileşimle değil, belirtilen dereceyle eşleştiğini doğrular. Bu adım özellikle bir parça geliştirme numunesinden seri üretime geçtiğinde önemlidir. fddiecasting.com adresindeki Oxford Hitachi spektrometresi, her parti için izlenebilir malzeme verileri sağlar.
Sızıntı Testi
Yağ karterleri, şanzıman kasaları, pompa gövdeleri ve birçok EV muhafazası için sızıntı testi gereklidir. Basınçlı hava veya helyum iç boşluklara verilirken dışarıdaki basınç düşüşü izlenir. Bu özellikle aşağıdakiler için kritiktir: döküm şanzıman muhafazaları dahili yağlayıcının tutulmasının şanzıman güvenilirliğini doğrudan etkilediği yer. Fddiecasting.com adresindeki özel hava basıncı test makineleri, her yalıtılmış bileşenin tesisten sızıntı olmadan çıktığını doğrular.
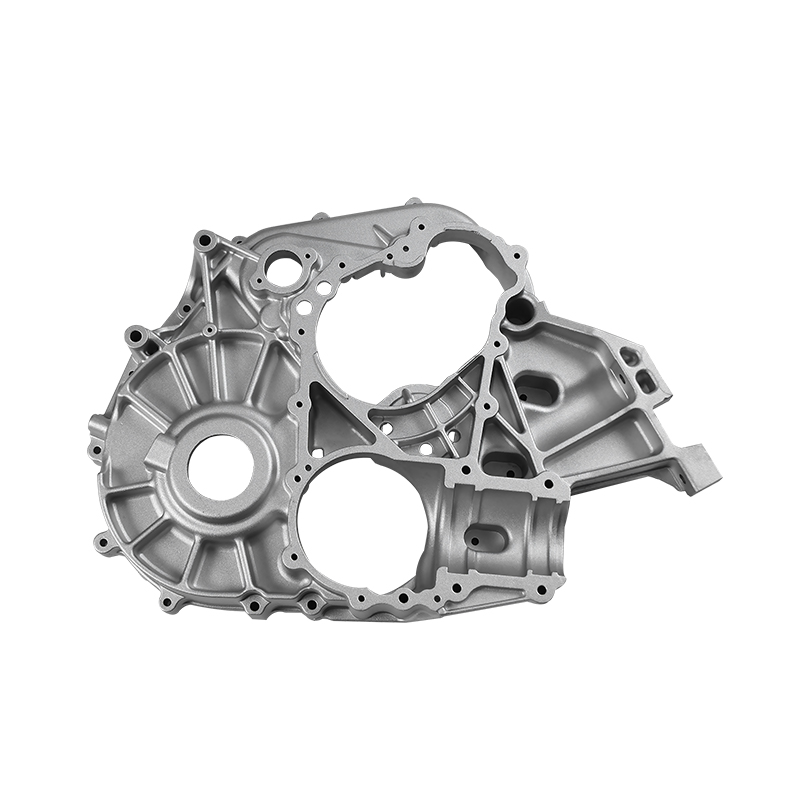 Özel Döküm Şanzıman Muhafazası Üreticileri, OEM / ODM Tedarikçileri Çin basınçlı döküm dişli kutusu mahfazası üreticileri ve OEM/ODM dişli kutusu mahfazası tedarikçileri olarak, Ningbo Fenda New Energy Technology Co., Ltd.,... Ürünü Görüntüle →
Basınçlı Döküm ve Alternatif Üretim Yöntemleri
Basınçlı döküm, diğer birçok metal şekillendirme teknolojisiyle rekabet eder. Doğru seçim hacim, geometri, kalınlık ve gerekli mekanik özelliklere bağlıdır.
CNC işlemeyle karşılaştırıldığında basınçlı döküm, yüksek hacimde çok daha ekonomiktir. İşleme katı kütükten başlar ve malzemenin büyük bir yüzdesini ortadan kaldırırken, basınçlı döküm çok daha az atıkla net veya ağa yakın şekiller üretir. Küçük partiler, karmaşık beş eksenli özellikler veya son işleme için CNC hala tercih edilmektedir. Uygulamada, birçok basınçlı dökümün ardından sızdırmazlık yüzeylerinde sıkı toleransları korumak için kısa bir işleme geçişi yapılır.
Dövme ile karşılaştırıldığında basınçlı döküm, ince detaylara sahip çok daha karmaşık ince duvarlı yapılar oluşturabilir. Soğuk dövme, tane yapısı parça konturuyla aynı hizada olduğundan daha güçlü parçalar üretir, ancak şekiller daha basit geometrilerle sınırlıdır. Bir motor bloğu veya motor gövdesi için döküm, iç boşluklar ve soğutma kanalları oluşturmanın tek pratik yoludur.
Ana sınırlamalar kalıp maliyeti ve üretim hacmidir. Bir çelik kalıp yüzbinlerce dolara mal olabilir, dolayısıyla basınçlı döküm yalnızca onbinlerce dolarlık yıllık hacimler için anlamlıdır. Yüzey gözenekliliği de sızdırmaz veya yüksek gerilimli parçalar için bir sorun olmaya devam edebilir; bu nedenle vakum destekli döküm ve özel alaşımlar giderek daha fazla kullanılmaktadır.
Bir Otomobil Parçaları Basınçlı Döküm Tedarikçisi Nasıl Değerlendirilir?
Tasarım hazır olduğunda bir sonraki soru onu kimin oynayacağıdır. Odaklanmış bir değerlendirme en azından aşağıdaki alanları kapsamalıdır.
- Takım kapasitesi: Tedarikçinin tasarlayıp üretip üretmediğini sorun özel döküm kalıpları şirket içi. Bu, teslimat sürelerini ve kusur oranlarını doğrudan etkiler.
- Makine aralığı: Basınçlı döküm tonajını ve makine sayısını kontrol edin. 400 ila 2.000 tonluk makinelere sahip bir tedarikçi, hem küçük braketleri hem de büyük muhafazaları kapsayabilir.
- Kalite sistemi: IATF 16949:2016, otomotiv tedariki için minimum standart olmalıdır. Risk analizi, değişiklik kontrolü ve müşteriye özel gereksinimlere yönelik çalışma yaklaşımını gösterir.
- Muayene ekipmanı: CMM, endüstriyel CT, spektrometreler ve sızıntı test cihazlarını arayın. Bu araçlar, tedarikçinin ürettiği ürünü doğrulayıp doğrulayamayacağını gösterir.
- İkincil işlem: Şirket içi işleme, sürtünme karıştırma kaynağı ve yüzey hazırlama, lojistik karmaşıklığını azaltır ve kalitenin tek tedarikçide olmasını sağlar.
- Uluslararası iletişim: Fddiecasting.com'un İngilizce, Rusça, Arapça ve Almanca dillerinde yaptığı gibi çok dilli destek sunan bir tedarikçi, fiyat teklifi verme ve mühendislik değişikliği sürecini basitleştirir.
Olası bir iş ortağını bu kriterlere göre puanlayarak, program başladıktan sonra şaşırtıcı kusur oranlarından ve geç teslimatlardan kaçınırsınız.
Otomobil Parçaları Basınçlı Dökümün Geleceği: EV ve Hafiflik Trendleri
Elektrikli araçlar, basınçlı döküm talebini iki yönde yeniden şekillendiriyor: daha büyük entegre gövde yapıları ve yüksek düzeyde tasarlanmış güç aktarma organları muhafazaları. Şu anda 6.000 tona veya daha fazla kapasiteye ulaşan büyük basınçlı döküm makineleri, bir arabanın tüm ön veya arka bölümlerinin tek parça halinde üretilmesine olanak tanıyor. Bu entegre dökümler bağlantı sayısını azaltır, ağırlığı azaltır ve kaporta atölyesi sürecini kısaltır.
Yeni enerji motor gövdeleri ikinci eğilimi göstermektedir. Çağdaş yeni enerji motor gövdeleri Güç yoğunluğunu en üst düzeye çıkarmak için ince duvarlı dökümü entegre soğutma kanallarıyla birleştirin. Bu, duvar kalınlığı ve iç geometri üzerinde daha sıkı kontrol sağlamaya zorlar.
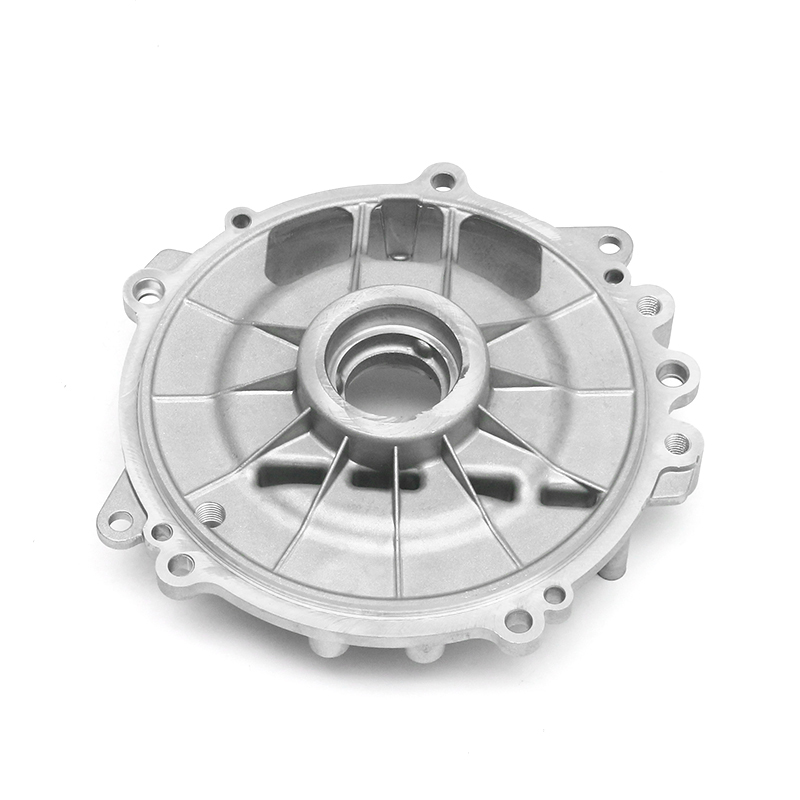 Yeni Enerji Basınçlı Döküm Motor Muhafazası Üreticiler, Tedarikçiler, Fabrika Ningbo Fenda New Energy Technology Co., Ltd., Çin yeni enerji motor gövdesi üreticileri ve tedarikçileridir, fabrikamız OEM / ODM ürünleri sunmaktadır... Ürünü Görüntüle →
Sürtünme karıştırma kaynağı da basınçlı döküm için önemli bir ortak haline geliyor. Döküm bileşenlerini ana malzemeyi eritmeden birbirine veya ekstrüzyonlara birleştirerek hem mukavemeti hem de sızdırmazlık performansını korur. Fddiecasting.com'daki 30'dan fazla sürtünme karıştırma kaynağı ve diğer özel makineler bu tür hibrit montaj çalışmalarını desteklemektedir.
Sürdürülebilirlik üçüncü itici güçtür. Alüminyum dökümler yüksek oranda geri dönüştürülebilir ve otomotiv endüstrisi giderek daha düşük karbon etkisi talep ediyor. Basınçlı döküm bu yöne uygundur çünkü verimli üretim ve kısa işleme süreleri parça başına enerji kullanımını azaltır ve geri dönüştürülmüş alaşımlar tipik mekanik özelliklerini kaybetmeden yeniden eritilebilir.
Sonuç
Otomobil parçaları dökümü, hem yanmalı hem de elektrikli araçlar için yüksek hacimli, karmaşık ve hafif yapısal bileşenler üretmenin en pratik yolu olmaya devam ediyor. Üç avantajı bir araya getirdiği için hakimdir: mükemmel geometri özgürlüğü, güçlü çevrim verimliliği ve ölçekte düşük parça başına maliyet.
Bir tedarikçi seçtiğinizde aslında proses kontrolü, denetim derinliği ve mühendislik deneyiminden oluşan bir paket seçmiş oluyorsunuz. fddiecasting.com gibi bir ortak, kalıp yapımı mirasını, altı büyük basınçlı döküm makinesini, 80 hassas işleme merkezini, IATF 16949:2016 sertifikasını ve CMM, CT, spektrometreler ve sızıntı testini içeren eksiksiz bir doğrulama laboratuvarını getiriyor. Bu yetenekler, yeni bir parça üretime girdiğinde ve her üretim parçasının doğru olması gerektiğinde çok önemlidir.
Mevcut bir proje veya gelecekteki bir program için basınçlı döküm ortaklarını değerlendiriyorsanız, fizibilite incelemesi için çizimlerinizi fddiecasting.com adresindeki ekibe gönderin. Başlangıçta net bir teknik tartışma, daha sonra maliyetten ve riskten tasarruf sağlayacaktır.